Papel ecológico obtenido a partir del aprovechamiento y procesamiento del exoesqueleto de camarón (quitosano, penaeus van-namei)
Universidad Popular del Cesar
 https://orcid.org/0009-0007-2311-5360
Keinner Miranda
Universidad Popular del Cesar
https://orcid.org/0009-0006-9475-5579
Karina Torres-CerveraUniversidad Popular del Cesar
https://orcid.org/0000-0003-2646-2871
Aleana B. Cahuana-MujicaCorpoguajira
https://orcid.org/0000-0001-8312-3396
Tatiana Echavarría-GilUniversidad Popular del Cesar
https://orcid.org/0009-0001-2345-0026
Publicado: Junio 16 de 2026
Resumen
El quitosano, biopolímero obtenido de la quitina, representa una alternativa sostenible frente a los polímeros sintéticos debido a su biodegradabilidad y biocompatibilidad. Este proyecto evaluó la producción de papel ecológico a partir de quitosano extraído de exoesqueletos de camarón (Penaeus vannamei), como estrategia para aprovechar residuos pesqueros y reducir la dependencia de recursos no renovables, especialmente la celulosa proveniente de los árboles. Para su obtención se desarrollaron tres fases: desmineralización, desproteinización y desacetilación. Los resultados evidenciaron que el papel elaborado con una concentración de quitosano del 70% presentó mejores propiedades mecánicas, principalmente en resistencia a la tensión. Además, mostró capacidad de biodegradación en un periodo aproximado de 7 a 9 meses. El análisis estadístico ANOVA confirmó diferencias significativas entre los tratamientos, con un nivel de confianza del 99%, respaldando la viabilidad del quitosano como materia prima para fabricar papel ecológico y materiales sostenibles.
Palabras clave: quitosano, biopolímero, exoesqueleto de camarón, papel ecológico, biodegradabilidad
Eco-friendly paper obtained from the utilization and processing of shrimp exoskeleton (chitosan, penaeus vannamei)
Abstract
Chitosan, a biopolymer obtained from chitin, represents a sustainable alternative to synthetic polymers due to its biodegradability and biocompatibility. This project evaluated the production of eco-friendly paper from chitosan extracted from shrimp exoskeletons (Penaeus vannamei) as a strategy to make use of fishery waste and reduce dependence on non-renewable resources, especially cellulose obtained from trees. Three phases were carried out to obtain chitosan: demineralization, deproteinization, and deacetylation. The results showed that paper produced with a 70% chitosan concentration presented better mechanical properties, mainly in tensile strength. In addition, it showed biodegradation capacity within an approximate period of 7 to 9 months. The ANOVA statistical analysis confirmed significant differences between treatments, with a 99% confidence level, supporting the feasibility of chitosan as a raw material for manufacturing eco-friendly paper and sustainable materials.
Keywords: chitosan, biopolymer, shrimp exoskeleton, eco-friendly paper, biodegradability
Cómo citar este artículo: A. Márquez, K. Miranda, K. Torres-Cervera, A. Cahuana-Mujica, T. Echavarría-Gil. “Papel ecológico obtenido a partir del aprovechamiento y procesamiento del exoesqueleto de camarón (quitosano, penaeus van-namei)”, Revista Politécnica, vol.22, no.43 pp.9-17, 2026. DOI:10.33571/rpolitec.v22n43a1
1. Introducción
El quitosano, un biopolímero derivado de la quitina, ha ganado relevancia en los últimos años debido a su potencial como alternativa a los polímeros sintéticos, destacando por su biodegradabilidad y biocompatibilidad [1]. Este compuesto se encuentra principalmente en los exoesqueletos de crustáceos como camarones y cangrejos, lo que lo convierte en un material abundante y renovable. En este contexto, su uso en la fabricación de productos como el papel ecológico es una respuesta directa a la necesidad de reducir el impacto ambiental de los desechos industriales y fomentar la sostenibilidad en la producción de materiales [2].
La producción de camarón ha generado una acumulación significativa de residuos, particularmente exoesqueletos, que si no se gestionan adecuadamente, pueden contribuir a problemas ambientales importantes [3]. Este proyecto aborda este desafío mediante la propuesta de utilizar dichos residuos como fuente de quitosano para la fabricación de papel.
El desarrollo de este biopolímero no solo ofrece una solución innovadora para la gestión de desechos, sino que también reduce la dependencia de los árboles para la producción de papel, lo cual es crucial en el contexto actual de deforestación [4]. Así, el uso del quitosano en este campo se presenta como una oportunidad para mejorar la sostenibilidad ambiental y avanzar hacia prácticas de economía circular [5].
Actualmente, se genera una gran cantidad de residuos derivados de las actividades administrativas que carecen de una adecuada gestión y disposición final, lo que refuerza la urgencia de encontrar materiales renovables para reemplazar el papel convencional [6]. En este sentido, la utilización de quitosano derivado de desechos de camarón ofrece una doble ventaja: por un lado, reduce los residuos del procesamiento pesquero, y por otro, contribuye a mitigar el impacto ambiental del uso excesivo de papel.
El presente estudio se propuso desarrollar un proceso innovador para la fabricación de papel a partir de quitosano, basándose en la obtención del biopolímero a través de procesos de desmineralización, desproteinización y desacetilación, optimizando así la calidad del producto final. La hipótesis central de este trabajo es que el quitosano puede mejorar las propiedades físicas y mecánicas del papel, mientras se minimiza la dependencia de recursos no renovables [7].
Este proyecto tiene un impacto significativo al proponer una solución a dos problemas críticos: la gestión de residuos y la producción sostenible de papel. Además, representa una innovación en la utilización de biopolímeros para aplicaciones industriales, contribuyendo al desarrollo de tecnologías amigables con el medio ambiente y ofreciendo una alternativa viable para reducir el uso de celulosa y preservar los recursos forestales [8].
El principal objetivo de esta investigación es evaluar la viabilidad de producir papel ecológico utilizando quitosano derivado de los exoesqueletos de camarón. Se busca determinar las propiedades mecánicas del papel fabricado y establecer el potencial del quitosano como alternativa sostenible para la producción de papel, contribuyendo así a la disminución de residuos y al avance hacia una producción industrial más respetuosa con el medio ambiente.
2. Materiales y método
Este estudio siguió un enfoque metodológico cuantitativo, utilizando procedimientos experimentales con el fin de producir papel ecológico a partir de quitosano obtenido de exoesqueletos de camarón. A continuación, se detallan los métodos, técnicas y procedimientos empleados, incluyendo datos cuantitativos y experimentales significativos, que soportan la obtención, tratamiento y análisis de la materia prima para la elaboración del papel ecológico.
2.1. Diseño de la Investigación
El diseño experimental fue completamente aleatorio y consistió en la aplicación de tres concentraciones distintas de HCl para la desmineralización de los exoesqueletos de camarón. Los tratamientos se realizaron con concentraciones de 6M, 8M y 10M, con tres repeticiones por cada tratamiento, sumando un total de nueve ensayos experimentales. La elección de estas concentraciones permitió evaluar el efecto del ácido en la eficiencia de desmineralización y la posterior calidad del quitosano obtenido, lo cual fue clave para determinar las propiedades del papel resultante.
2.2. Obtención y Acondicionamiento de la Materia Prima
Se recolectaron 16 kg de desechos de camarón (Penaeus Vannamei) de una empresa de cargueros en la ciudad de Cartagena, para la cual se garantiza el derecho de la privacidad de su nombre e información. Los desechos, compuestos principalmente de caparazones (aproximadamente el 30 % del peso total recolectado), fueron separados y acondicionados mediante un proceso de lavado continuo y secado a 80°C durante 3 horas. Posteriormente, los exoesqueletos fueron triturados y tamizados a un tamaño de malla #30, obteniéndose un polvo fino adecuado para el proceso de desmineralización [7].
2.3. Proceso de Obtención del Quitosano
El proceso de obtención del quitosano incluyó tres fases principales: desmineralización, desproteinización y desacetilación. Cada fase fue diseñada para maximizar la pureza y calidad del quitosano final.
- Desmineralización: Se prepararon soluciones de HCl en concentraciones de 6M, 8M y 10M, en volúmenes de 100 y 200 ml, a una temperatura constante de 30°C durante 3 horas. Este tratamiento eliminó el carbonato de calcio presente en los exoesqueletos. El material resultante fue filtrado repetidamente hasta neutralizar el pH de la muestra [6].
- Desproteinización: Las muestras desmineralizadas fueron sometidas a un tratamiento de NaOH 2M en una relación 1:10 (p/v), con agitación constante a 90-100°C durante 3 horas. Este proceso permitió la eliminación de las proteínas adheridas al exoesqueleto, obteniendo así quitina en estado puro [9].
- Desacetilación: La quitina obtenida fue tratada con NaOH al 50% (p/v) a 100°C durante 2 horas, removiendo el grupo acetil y convirtiendo la quitina en quitosano. El producto fue filtrado y lavado hasta alcanzar la neutralidad, y finalmente secado a 65°C por 6 horas. El quitosano resultante presentó características físicas óptimas para su uso, destacándose su coloración blanquecina y capacidad coagulante [9].
2.4. Caracterización y Evaluación del Quitosano
La calidad del quitosano obtenido fue evaluada mediante espectrofotometría UV-VIS. Las muestras se diluyeron en agua destilada y se midió su absorbancia a longitudes de onda de 380 a 800 nm, obteniéndose picos significativos en torno a los 501 nm, lo que indicó un alto grado de pureza y concentración de quitosano [7] Las pruebas revelaron que el tratamiento con HCl al 6M produjo el quitosano de mejor calidad, lo que influyó en la elección de este tratamiento para la elaboración del papel ecológico.
2.5. Elaboración del Papel de Quitosano
Se realizaron tres ensayos para determinar la mezcla óptima
de quitosano y celulosa reciclada. Los ensayos incluyeron tres
concentraciones de quitosano: 30%, 50% y 70%, combinadas con
celulosa reciclada (ver Tabla 3). La pasta resultante fue
distribuida en bastidores y secada a temperatura ambiente
durante 48 horas. El proceso produjo hojas de papel con
dimensiones de 11,2 cm de ancho y 18 cm de largo, cuyas
propiedades físicas fueron posteriormente evaluadas en pruebas
de resistencia a la tensión.
2.6. Evaluación de la Resistencia del Papel
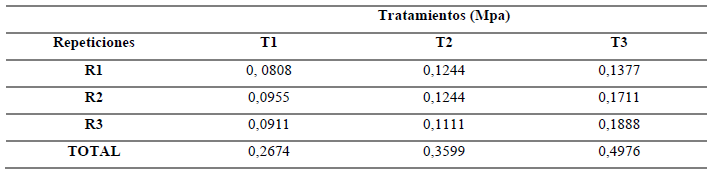
La resistencia del papel fue medida mediante pruebas de
tensión. Las hojas de papel fueron cortadas en tiras de 2,5 cm
de ancho por 10 cm de largo, y sometidas a pruebas de fuerza
utilizando un dinamómetro. La carga máxima soportada por las
tiras antes de romperse fue registrada, obteniéndose fuerzas
de tensión en un rango de 4,0 N a 8,5 N (ver Tabla 4).
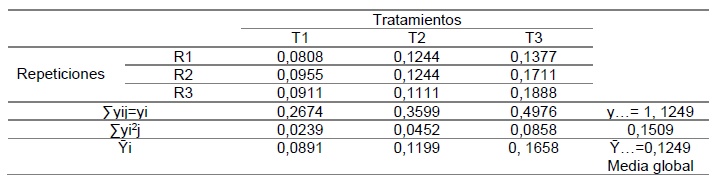
Finalmente, los datos recolectados fueron analizados
estadísticamente mediante una prueba ANOVA, que mostró
diferencias significativas entre los tratamientos, con un
nivel de confianza del 99%. El tratamiento 3 (70%
quitosano) presentó la mayor resistencia, con un promedio
de 0,4976 MPa, superando significativamente a los otros
dos tratamientos (ver Tabla 2 y Figura 1).
3. Resultados y discusión
La investigación realizada para la obtención de quitosano a partir de los exoesqueletos de camarón (Penaeus vannamei) y su posterior utilización en la elaboración de papel ecológico demostró que el tratamiento y la concentración del ácido en la fase de desmineralización juegan un papel fundamental en la calidad del quitosano obtenido.
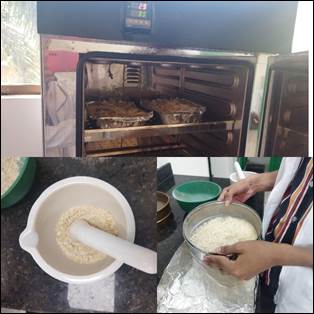
Durante la fase de caracterización de la materia prima, se
obtuvieron aproximadamente 16 kg de exoesqueletos de camarón,
de los cuales el 30% correspondía a caparazones útiles para el
proceso de extracción de quitina y quitosano. El secado y la
molienda de los caparazones generaron un polvo fino con
características adecuadas para la desmineralización, como se
muestra en la Figura 2 (fotografía del polvo de
exoesqueletos).
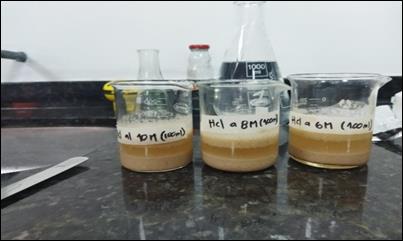
En la etapa de desmineralización, los exoesqueletos fueron tratados con concentraciones de HCl de 6M, 8M y 10M, utilizando volúmenes de 100 y 200 ml en cada tratamiento, tal como se observa en la Figura 3 (imagen del proceso de desmineralización). Este proceso permitió remover eficientemente el carbonato de calcio, que se encuentra en una proporción significativa en los exoesqueletos de crustáceos. Los análisis posteriores revelaron que el tratamiento con HCl al 6M produjo el quitosano de mejor calidad, lo que coincide con los resultados obtenidos en investigaciones previas [7]. El quitosano obtenido con esta concentración presentó características fisicoquímicas óptimas, como su coloración blanquecina y su capacidad coagulante, factores esenciales para su utilización en la fabricación de papel.
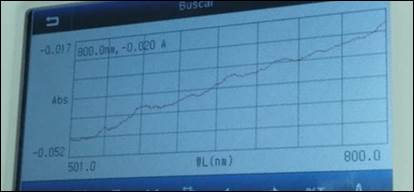
La calidad del quitosano fue evaluada mediante espectrofotometría UV-VIS, mostrando un pico significativo en los 501 nm, lo que indicó un alto grado de pureza. Los tratamientos con HCl al 6M resultaron en un quitosano con una concentración más efectiva para la elaboración de papel, como se muestra en la Figura 4 (espectro de absorbancia UV-VIS). Estos resultados fueron comparables con los estudios de Castellanos et al. (2018), quienes también identificaron que el grupo amino presente en el quitosano actúa como cromóforo, permitiendo una mayor absorción de energía en esta región del espectro.
Una vez obtenido el quitosano, se realizaron ensayos para determinar la mezcla óptima de este biopolímero con celulosa reciclada. Los tres tratamientos evaluados incluyeron proporciones de 30%, 50% y 70% de quitosano, respectivamente, combinadas con celulosa reciclada. Las hojas de papel obtenidas, con dimensiones de 11,2 cm de ancho y 18 cm de largo, fueron sometidas a pruebas de resistencia a la tensión. El tratamiento que contenía un 70% de quitosano presentó una mayor resistencia, con valores promedio de 0,4976 MPa, lo que representó un aumento significativo en comparación con los otros dos tratamientos (ver anteriormente como se detalla en la Tabla 3. valores de resistencia a la tensión)
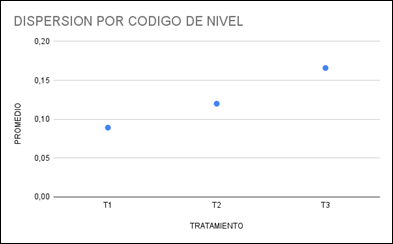
La prueba de resistencia del papel mostró que, a mayor concentración de quitosano, mejoran las propiedades mecánicas del material. El tratamiento 3 (70% quitosano) presentó la mayor resistencia a la tensión, con valores máximos de hasta 0,1888 MPa en las pruebas individuales (tal como se muestra anteriormente en la Figura 3. gráfico de dispersión de los resultados de resistencia a la tensión). Este resultado respalda la hipótesis de que el quitosano contribuye significativamente a la mejora de la resistencia mecánica del papel, lo que lo convierte en un material prometedor para aplicaciones ecológicas y sostenibles.
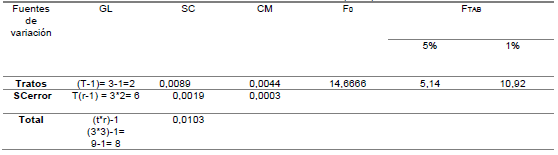
Adicionalmente, el análisis estadístico ANOVA realizado sobre
los valores de resistencia de los tres tratamientos mostró que
la diferencia entre los tratamientos es estadísticamente
significativa con un nivel de confianza del 99%, lo que fue
confirmado por la prueba de Tukey, identificando al
tratamiento con 70% de quitosano como el más resistente (Tabla
3, datos del ANOVA). Esta diferencia fue particularmente
evidente al comparar los contrastes entre T1 y T3 (0,1836) y
entre T3 y T2 (0,2671), como se aprecia en la Tabla 3
(diferencia de medias entre tratamientos).
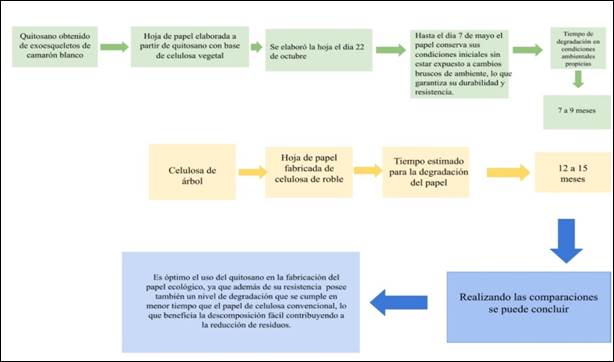
En cuanto a la biodegradabilidad, los análisis preliminares
indican que el papel fabricado con una mayor proporción de
quitosano presenta un tiempo estimado de degradación de 7 a 9
meses en condiciones ambientales variables. Este resultado
sugiere que el papel de quitosano puede competir con otros
materiales biodegradables, al tiempo que ofrece beneficios
adicionales como la resistencia mecánica y la sostenibilidad
en su producción, lo que lo convierte en una alternativa
viable a los plásticos sintéticos. La Figura 5 ilustra el
diagrama del ciclo de vida útil del papel de quitosano en
comparación con otros polímeros biodegradables.
4. Conclusiones
La investigación sobre la obtención de quitosano a partir de
exoesqueletos de camarón (Penaeus vannamei) y su aplicación en
la fabricación de papel ecológico ha demostrado que este
biopolímero presenta características mecánicas y sostenibles
que lo hacen adecuado para diversas aplicaciones. Los
resultados experimentales validaron la hipótesis de que el
quitosano mejora significativamente la resistencia mecánica
del papel, especialmente cuando se utiliza en una
concentración del 70%. Este tratamiento específico presentó
una resistencia a la tensión de hasta 0,4976 MPa, superando
notablemente a los tratamientos con menores concentraciones de
quitosano.
Además, los análisis estadísticos, como la prueba ANOVA y la prueba de Tukey, confirmaron que el tratamiento con 70% de quitosano tiene una diferencia estadísticamente significativa en comparación con los otros tratamientos, con un nivel de confianza del 99%. Estos hallazgos sugieren que el quitosano no solo puede ser utilizado como un componente principal para mejorar la calidad del papel, sino que también puede contribuir a la sostenibilidad en la producción de este material, al reducir la dependencia de la celulosa convencional.
En términos de biodegradabilidad, el papel de quitosano mostró un tiempo de degradación estimado entre 7 y 9 meses, lo que lo convierte en una alternativa más ecológica frente a los plásticos sintéticos y el papel tradicional de celulosa, que tarda más en degradarse. Estas características hacen que el quitosano sea una opción atractiva en el desarrollo de productos ecológicos y biodegradables.
El proceso de extracción del quitosano, incluyendo las fases de desmineralización, desproteinización y desacetilación, mostró ser eficiente, aunque se subraya la importancia de controlar cuidadosamente las condiciones experimentales, como la temperatura, concentración de reactivos y tiempo de reacción, para garantizar la calidad del producto final. En este estudio, la espectrofotometría UV-VIS fue una herramienta clave para determinar el grado de pureza del quitosano, siendo el tratamiento con HCl al 6M el que produjo los mejores resultados.
No obstante, futuras investigaciones deberán enfocarse en
optimizar los procesos de producción para reducir costos y
hacer viable su aplicación a mayor escala en la industria
papelera y otros sectores que demanden materiales sostenibles
y ecológicos. Este estudio aporta a la creciente evidencia
sobre las ventajas del quitosano como un biopolímero versátil
y respetuoso con el medio ambiente, abriendo la puerta a
nuevas aplicaciones en el ámbito industrial y en la gestión
sostenible de recursos naturales.
5. Agradecimientos
Se agradece a la Universidad Popular del Cesar por permitir desarrollar esta investigación y brindar espacios en las asignaturas para elaborar actividades relacionadas con temáticas de gran interés para el cuerpo estudiantil y la comunidad investigadora y en especial a la PhD Karina Torres Cervera que siempre nos motivo en el proceso investigativo y demás docentes por sus aportes
6. Aporte de cada uno de los autores
A continuación, se presentan cuatro aportes relevantes derivados del artículo, los cuales evidencian su importancia ambiental, tecnológica, metodológica y científica. Estos aportes permiten reconocer el valor del quitosano obtenido a partir de exoesqueletos de camarón como una alternativa sostenible para la fabricación de papel ecológico, contribuyendo al aprovechamiento de residuos pesqueros, la reducción del uso de recursos forestales y el desarrollo de materiales biodegradables con potencial aplicación industrial.
El artículo propone el aprovechamiento de exoesqueletos de camarón (Penaeus vannamei) como materia prima para obtener quitosano, lo que contribuye a reducir residuos pesqueros y promueve su transformación en un producto útil y sostenible.
La investigación demuestra que el quitosano puede emplearse como componente en la fabricación de papel ecológico, ofreciendo una alternativa al uso convencional de celulosa proveniente de árboles y disminuyendo la presión sobre los recursos forestales.
El estudio desarrolla un proceso experimental basado en tres fases: desmineralización, desproteinización y desacetilación, lo que permite obtener quitosano con características adecuadas para su aplicación en materiales biodegradables.
Los resultados evidencian que el papel elaborado con una concentración del 70% de quitosano presentó mayor resistencia a la tensión y capacidad de biodegradación en un periodo estimado de 7 a 9 meses, respaldando su viabilidad como material sostenible